Линия производства биомассовых гранул
Полностью автоматическая система для стабильного непрерывного производства.
Совместимость с древесиной, соломой, бамбуком и другим биомассовым сырьём.
Энергосберегающая конструкция с высокой производительностью и однородными гранулами.
1. Обзор продукта
1.1 Из чего состоит линия
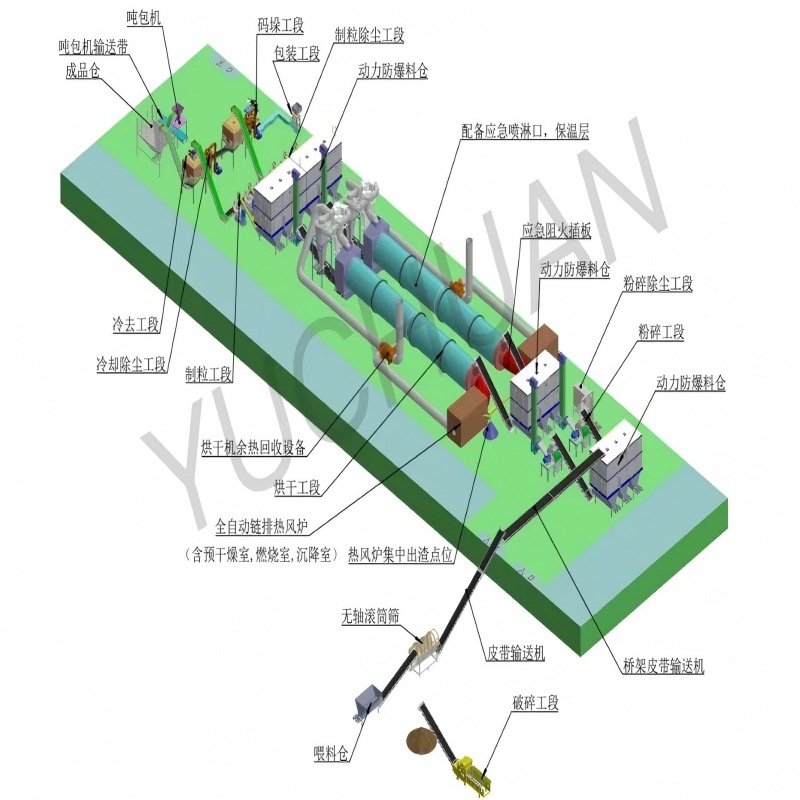
Линия по производству биомассовых пеллет — это не отдельная машина, а набор оборудования, расположенного в фиксированной последовательности, где каждый участок выполняет подготовку, необходимую следующему участку. Линия, описанная в этом документе, поставляется как единый комплект — от приёмки сырья до упакованного мешка пеллет, — и производительность каждого участка согласована с пеллетным прессом, чтобы ни один участок не стал узким местом для остальных.
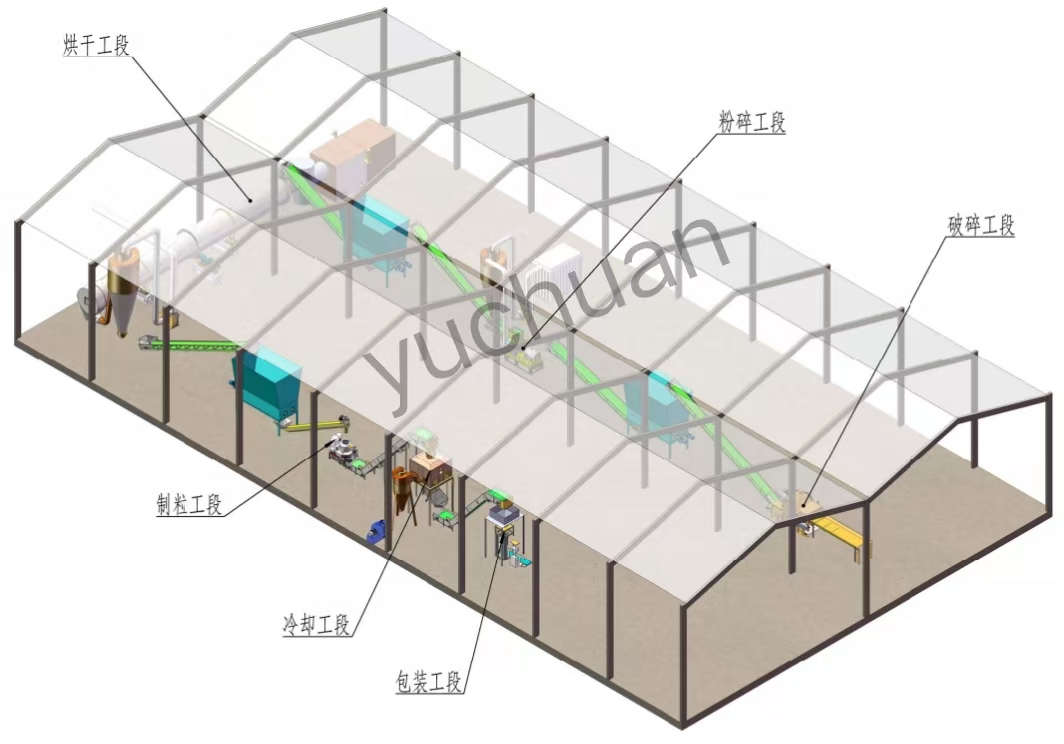
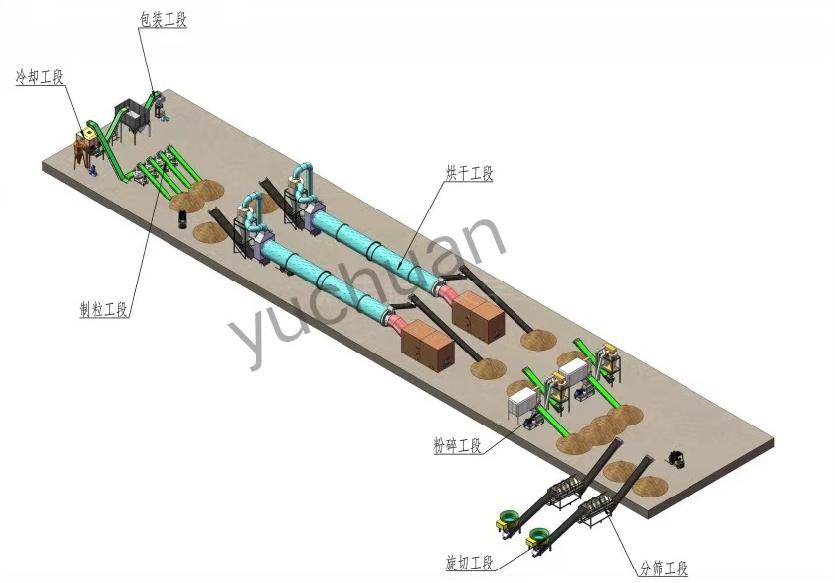
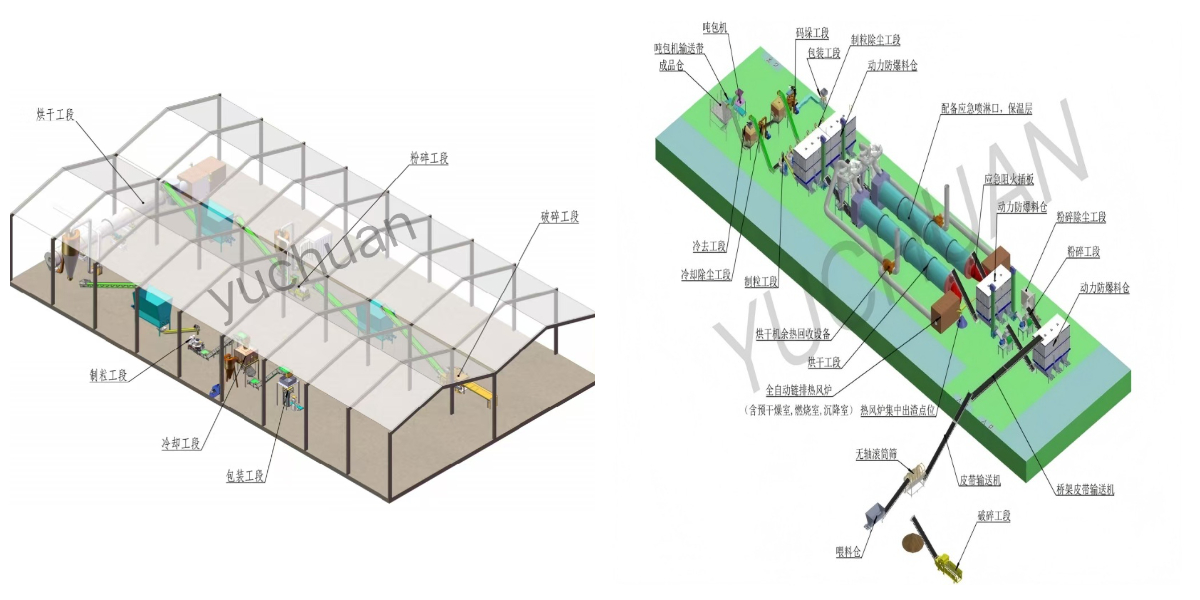
Последовательность такова: приёмка и хранение сырья, дробление, сушка, гранулирование, охлаждение, просеивание и упаковка, при этом пылеулавливающее и транспортное оборудование обслуживает всю линию. Дробилка уменьшает крупные куски материала до размера частиц, который может принять гранулятор, сушилка снижает влажность до диапазона, в котором материал может быть спрессован, гранулятор формирует гранулы под давлением, охладитель снижает температуру гранул до температуры окружающей среды, чтобы гранула затвердела без растрескивания, сито удаляет мелкую фракцию и возвращает её в процесс, а участок упаковки взвешивает и фасует готовую продукцию в мешки.
Каждая секция может поставляться в различных размерах и конфигурациях, а линия может быть построена для небольшой мастерской, для кооперативного завода или для промышленной установки, работающей в три смены. Диаметр матрицы, количество роликов, мощность привода, размер сушилки и схема упаковки выбираются исходя из рабочих условий, а не из стандартного перечня, поскольку одна и та же номинальная производительность означает совершенно разное оборудование на опилках и на влажной соломе.
Линия также предлагается в частичных конфигурациях: заказчик, у которого уже есть дробилка, может взять только секции сушки и гранулирования; заказчик, у которого уже есть гранулятор, может взять секции дробления, сушки и охлаждения. В каждом случае в коммерческом предложении указывается, какие секции включены и как решаются вопросы сопряжения, то есть ленточных конвейеров, воздуховодов и электрических соединений.
1.2 Требования к подготовке сырья
Три свойства сырья определяют конструкцию линии: размер частиц, влажность и насыпная плотность. Размер частиц определяет конфигурацию матрицы и роликов, поскольку гранула формируется путём сжатия материала в отверстии матрицы, и частица слишком крупного размера либо забьёт отверстие, либо будет выдавлена в виде непрочной гранулы. Влажность определяет сушилку и кондиционирование материала перед матрицей, так как вода в материале превращается в пар внутри матрицы и растрескивает гранулу при её остывании. Насыпная плотность определяет объём силосов и конвейера, и именно из-за неё лёгкий материал, такой как солома, требует более крупной системы обработки, чем можно было бы предположить по его весу.
Обычная цель подготовки — размер частиц от 3 до 5 мм для древесного материала и от 3 до 6 мм для соломы, при влажности 8–12% на входе в пресс-гранулятор. Материал вне этих диапазонов всё ещё можно гранулировать, но срок службы матрицы, производительность и прочность гранул снижаются, и оператор компенсирует это уменьшением скорости подачи, что равносильно потере мощности. В разделе 3.1 и таблице 2 приведены рабочие показатели для основных материалов.
Если сырьё представляет собой смесь, например опилки со стружкой и корой, смесь следует измельчить до однородного размера и перемешать перед сушкой, чтобы сушилка и пресс-гранулятор получали однородную подачу. Смешивание выполняется в накопительном силосе или на приёмной площадке, и это простая мера, устраняющая большую часть колебаний, которые иначе проявляются как нестабильное качество гранул.
1.3 Конфигурации линии
Линия предлагается в трёх типовых конфигурациях. Компактная конфигурация построена вокруг одной pellet-мельницы с дробилкой, небольшой сушилкой и фасовочными весами и предназначена для мастерских и ферм, производящих продукцию для собственного использования или для местного рынка. Стандартная конфигурация дополняется буферным силосом, охладителем с ситом, системой пылеудаления и полуавтоматическим упаковочным участком и предназначена для коммерческого производства. Промышленная конфигурация дублирует участки дробления и гранулирования, добавляет автоматическое дозирование и полностью автоматическую упаковочную линию и предназначена для экспортного производства, где линия должна работать непрерывно, а простой одной машины не должен останавливать весь завод.
Во всех трёх конфигурациях электрическое управление централизовано в одном шкафу с блокировками между секциями, так что остановка ниже по потоку останавливает подачу выше по потоку, вместо того чтобы заполнять оборудование материалом. Блокировки, аварийные остановы и защита двигателей входят в поставку, а не являются опцией, потому что линия без них — это линия, которую повредит первая же закупорка.
2. Ключевые преимущества линии производства пеллет
2.1 Преимущества полной линии
Приведённые ниже преимущества написаны с точки зрения оператора, потому что ценность линии определяется тем, сколько часов в год она фактически работает и какая доля потребляемого ею возвращается в виде продаваемой продукции.
1. Все секции согласованы между собой. Дробилка, сушилка, пеллетный пресс, охладитель и упаковочная секция рассчитаны по одинаковым рабочим условиям, поэтому линия достигает номинальной производительности, а не ограничивается одной недостаточно мощной секцией.
2. Линия поставляется единым комплектом с планировочными чертежами, воздуховодами, транспортирующим оборудованием и единым шкафом управления, что устраняет проблемы сопряжения, возникающие при монтаже оборудования от разных поставщиков на площадке.
3. Блокировка между секциями предотвращает накопление материала внутри оборудования при остановке одной секции, что защищает матрицу, сушилку и конвейеры от повреждений из-за засорения.
4. В биомассовой конфигурации сушилка работает на собственных остатках предприятия, поэтому стоимость топлива для сушки близка к нулю, а отходы, которые нельзя продать как продукцию, превращаются в энергию для сушки продукта.
5. Матрица и роликовый узел подбираются в зависимости от материала, поэтому степень сжатия соответствует сырью, а плотность гранул достигается без перегрузки главного двигателя.
6. Охладитель и просеиватель работают вместе: охладитель отверждает гранулы, а просеиватель удаляет мелкую фракцию, которая возвращается в матрицу вместо продажи в виде пыли, поэтому выход товарных гранул выше.
7. Пылеулавливание предусмотрено на этапах дробления, сушки и охлаждения, поэтому цех соответствует обычным требованиям к выбросам, а собранный порошок возвращается в продукт.
8. Линию можно строить поэтапно. Заказчик может начать с дробления и гранулирования, а сушку, охлаждение и автоматическую упаковку добавить позже; компоновка оставляет место и подключения для последующих секций.
9. Напряжение, частота, размер матрицы, вес упаковки и язык панели управления настраиваются, поэтому линию можно ввести в эксплуатацию в стране заказчика без доработки на месте.
10. Запасные части для матрицы, роликов, молотков, ремней и подшипников хранятся на складе, а линия задокументирована руководством, схемой электропроводки и перечнем запасных частей, поэтому техническое обслуживание не зависит от присутствия поставщика на месте.
2.2 Преимущества основных секций
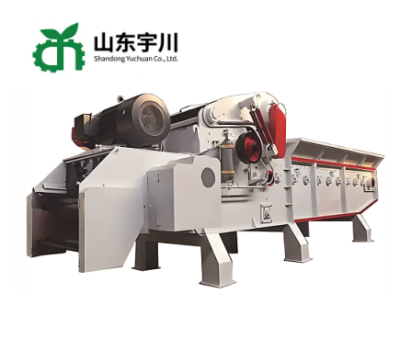
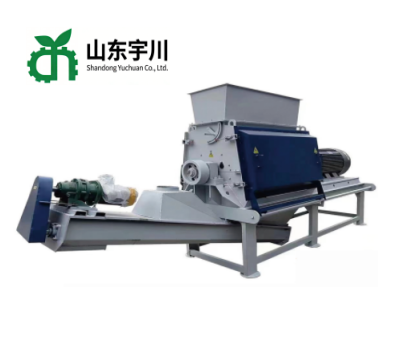
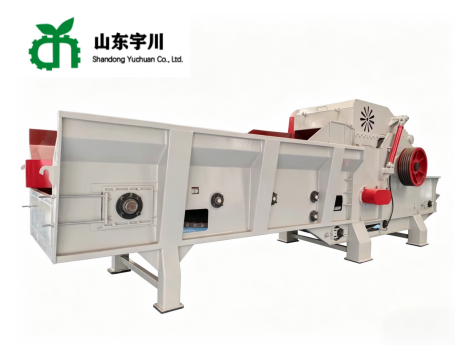
Секция дробления. Молотковая дробилка с камерой типа «капля воды» и реверсивными легированными молотками измельчает щепу, стружку, солому и скорлупу до размера, требуемого матрицей, а замена сита позволяет получать крупный или мелкий материал для разных продуктов. Дробилка размещена перед сушилкой, чтобы влажный материал измельчался, пока он ещё мягкий, что требует меньше энергии, чем измельчение сухого материала.
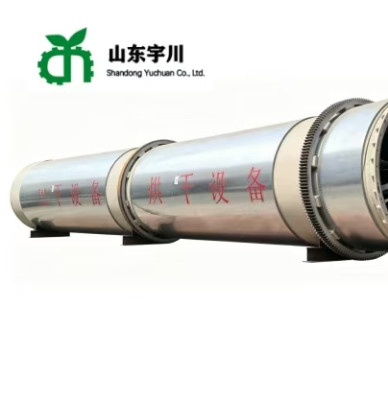
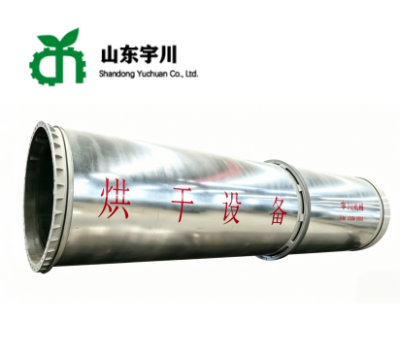
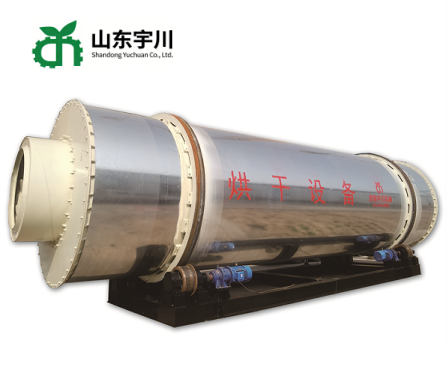
Секция сушки. Трехпроходная или многоканальная барабанная сушилка доводит материал до влажности от 8% до 12%, при этом тепло подается горелкой, работающей на растительных остатках, газе или нефти, либо за счет отходящего тепла. Сушилка поддерживает стабильную влажность на выходе при изменении входящего материала, что позволяет гранулятору работать с постоянной скоростью подачи.
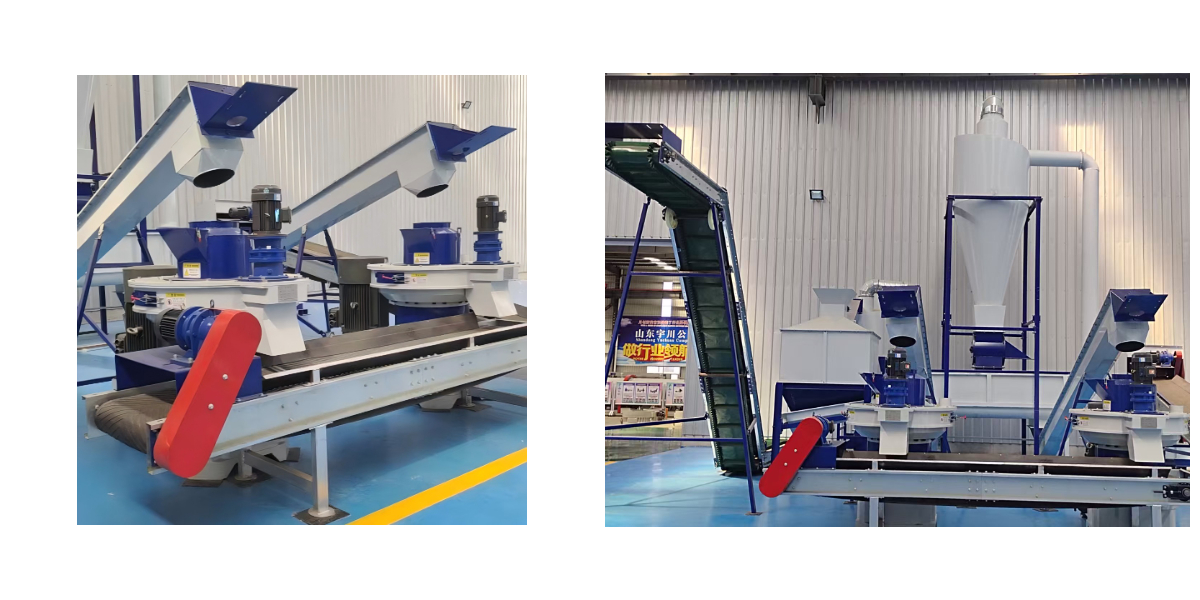
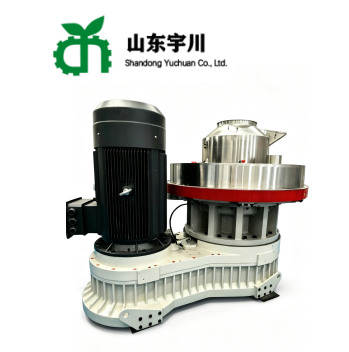
Секция гранулирования. Гранулятор использует кольцевую матрицу с двумя или тремя роликами, принудительную смазку и кондиционер перед матрицей. Степень сжатия матрицы выбирается в зависимости от материала: высокая степень для древесины, более низкая для соломы и скорлупы, чтобы гранула была плотной, но двигатель не был перегружен. Резак задает длину гранул, а матрицу и ролики можно заменить для другого продукта.
Секция охлаждения и просеивания. Противоточный охладитель снижает температуру гранул от температуры матрицы почти до температуры окружающей среды, а вибрационное сито отделяет мелкую фракцию и возвращает её в процесс. Гранулы, которые фасуются горячими, продолжают остывать в мешке, конденсируют влагу внутри мешка и поступают к заказчику мягкими и заплесневелыми, что является наиболее частой жалобой на заводах, где охладитель отсутствует.
Секция фасовки. Весовой и фасовочный агрегат наполняет мешки по 15 кг, 25 кг или 50 кг либо биг-бэги, с устройством запечатывания или сшивания и ленточным конвейером к зоне хранения. Точность взвешивания и подача мешка определяют, как продукт воспринимается на рынке, и они являются частью линии, а не второстепенной мыслью.
3. Процесс
3.1 Технологический поток производства гранул
Технологический поток линии фиксирован, и каждая секция существует из-за свойства материала, которое следующая секция не может допустить. Приведённые ниже этапы описывают поток в том виде, в каком он вводится в эксплуатацию на площадке.
1. Приёмка и хранение сырья. Материал принимается на бетонном полу или в бункере, проверяется на загрязнения, такие как камни, металл и пластик, и хранится в силосе или под навесом. Влажный материал хранится недолго, поскольку влажная биомасса нагревается и компостируется в куче и теряет теплотворную способность.
2. Дробление. Молотковая дробилка измельчает материал до 3–6 мм. Отверстия сита устанавливаются в зависимости от матрицы и продукта, а молотки переворачиваются при достижении предельного износа, чтобы размер частиц оставался однородным в течение всей кампании.
3. Сушка. Материал поступает в барабанную сушилку и выходит с влажностью от 8% до 12%. Скорость барабана, мощность горелки и скорость подачи регулируются совместно при пусконаладке, а влажность на выходе проверяется влагомером или методом высушивания в печи в начале каждой смены.
4. Кондиционирование перед матрицей. Там, где этого требует процесс, в кондиционер добавляют пар или воду, чтобы размягчить материал и довести его до температуры, при которой он лучше всего прессуется. Древесный материал обычно требует небольшого количества воды; солома и скорлупа лучше ведут себя при коротком паровом кондиционировании.
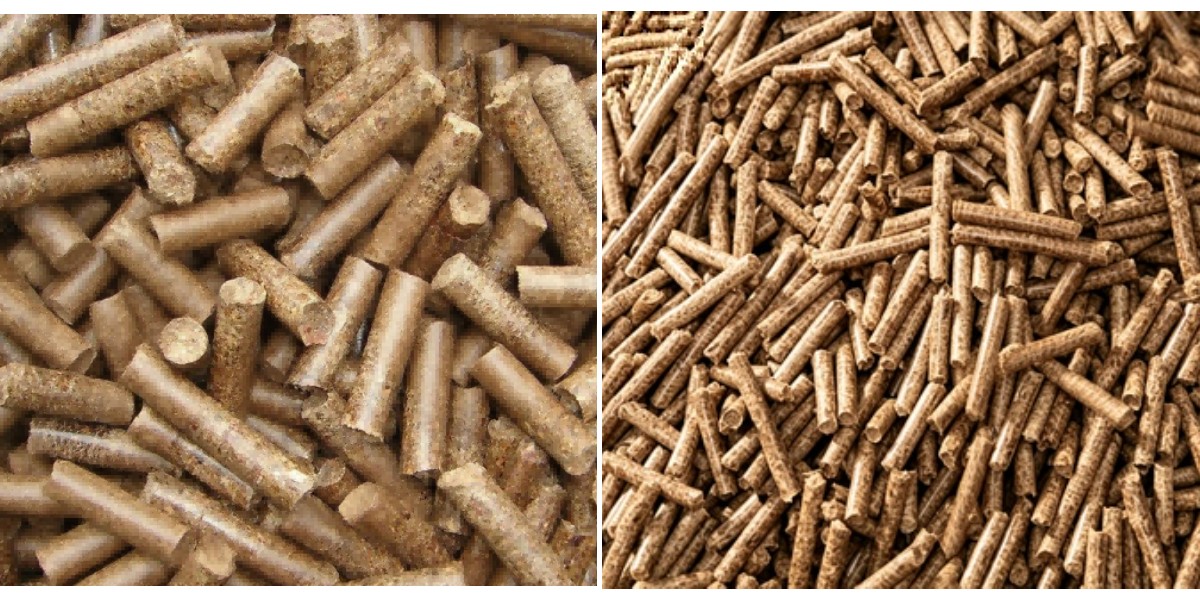
5. Гранулирование. Материал продавливается через кольцевую матрицу роликами, а нож обрезает экструдированную гранулу до требуемой длины. Оператор следит за температурой матрицы, током главного двигателя и внешним видом гранул и соответственно регулирует скорость подачи.
6. Охлаждение. Горячие гранулы проходят через противоточный охладитель, где окружающий воздух отводит тепло и часть поверхностной влаги. Гранула выходит из охладителя при температуре, близкой к температуре окружающей среды, и с твёрдостью, позволяющей обращаться с ней без разрушения.
7. Просеивание и возврат мелочи. Охлаждённая гранула проходит через вибрационное сито. Мелочь и разрушенные гранулы отделяются, возвращаются в матрицу или в сушилку, а готовая гранула направляется на упаковку.
8. Упаковка и хранение. Гранулу взвешивают в мешки или биг-бэги, запечатывают и укладывают в сухом складе. Мешки не укладывают вплотную к холодной стене, потому что конденсат на стене проникает в продукт.
9. Пылеулавливание и очистка. Пыль от дробилки, сушилки и охладителя улавливается рукавным фильтром и возвращается в продукт; пол очищается в конце смены, потому что пыль, скопившаяся под оборудованием, — это и риск пожара, и потеря продукта.
3.2 Процесс изготовления оборудования
Надёжность линии зависит от того, как изготовлены основные машины. Приведённый ниже процесс относится к дробилке, сушилке и прессу-гранулятору — трём машинам, которые несут нагрузку линии.
10. Выбор материала. Рамы и камеры изготовлены из листа Q235B или Q345B, матрица pellet mill изготовлена из легированной стали, а ролики — из кованой легированной стали; каждый номер плавки регистрируется, чтобы можно было отследить отказавшую деталь.
11. Резка и формовка. Лист режется на станке плазменной или газовой резки с ЧПУ, камера дробилки формуется на листогибочном прессе, а корпуса сушилки вальцуются на листогибочном станке до расчётного диаметра.
12. Сварка. Камеры и корпуса свариваются сваркой в среде CO2 с газовой защитой или под флюсом по фиксированной процедуре; напряжённые соединения свариваются с полным проплавлением и проверяются на пористость и подрез.
13. Снятие напряжений. Сварные корпуса и корпуса сушилки отжигаются для снятия сварочных напряжений, что предотвращает растрескивание под воздействием вибрации и тепла при непрерывной работе.
14. Механическая обработка. Посадочные места под подшипники, посадочные места под матрицу, фланцевые поверхности и отверстия под муфту обрабатываются на станках с ЧПУ, допуск отверстий — до IT7, шероховатость поверхности — до Ra 1,6, чтобы ротор, матрица и привод работали соосно.
15. Термическая обработка. Молотки закаливаются и отпускаются до HRC 52-58; кольцевая матрица закаливается и отпускается, затем отверстия сверлятся или пробиваются, а матрица полируется; ролики закаливаются для сопротивления истиранию материалом.
16. Динамическая балансировка. Роторы дробилок и роторы пресс-грануляторов проходят динамическую балансировку на рабочей скорости до класса G6.3 перед сборкой, что является основой низкой вибрации и долгого срока службы подшипников.
17. Сборка. Подшипники, валы, матрицы, ролики и приводы собираются на станине, зазоры выставляются по чертежу, и машина проворачивается вручную для подтверждения свободного вращения перед подключением питания.
18. Испытания. Каждая машина работает без нагрузки для проверки вибрации, температуры и шума, а гранулятор проходит испытание под нагрузкой с материалом для подтверждения производительности, тока и качества гранул при проектных настройках.
19. Обработка поверхности и упаковка. Машины подвергаются дробеструйной очистке, грунтованию и нанесению финишного покрытия, устанавливаются таблички с указанием модели, мощности, скорости и серийного номера, а оборудование упаковывается по секциям с приложением сборочных чертежей и электрических схем.